
Lasgas kiezen: welk gas heb je nodig voor jouw laswerk?
Het juiste lasgas kiezen is belangrijk voor de kwaliteit, efficiëntie en kosten van je laswerkzaamheden. Of je nu staal, aluminium of roestvast staal (RVS) last, het gebruikte beschermgas heeft invloed op de lasboog, inbranding, spatvorming en uiteindelijke lasafwerking.
Toch is het niet altijd eenvoudig om te bepalen welk gas het meest geschikt is. Gebruik je zuiver argon, CO₂ of een menggas? Wat is het verschil tussen 82/18, 85/15 en 92/8? En hoe voorkom je dat je bedrijf onnodig veel betaalt voor lasgas?
In dit artikel leggen we uit welk lasgas je nodig hebt voor MIG-, MAG- en TIG-lassen, welke gasmengsels geschikt zijn voor verschillende materialen en waar je als ondernemer op moet letten bij de inkoop.
1. Wat is lasgas en waarom is het belangrijk?
Lasgas wordt bij verschillende lasprocessen gebruikt om het smeltbad en, afhankelijk van het proces, de elektrode te beschermen tegen de omgevingslucht. Zonder voldoende bescherming kunnen zuurstof, stikstof en vocht de laskwaliteit nadelig beïnvloeden.
Het juiste beschermgas draagt bij aan:
- Een stabiele en controleerbare lasboog.
- Een goede inbranding en lasverbinding.
- Minder lasspatten en nabewerking.
- Een gelijkmatige en nette lasafwerking.
- Een efficiënter lasproces en minder materiaalverlies.
Daarnaast beïnvloedt de samenstelling van het lasgas de warmteoverdracht en de manier waarop gesmolten metaal wordt overgebracht.
Belangrijk: niet ieder lasgas is geschikt voor ieder lasproces. Een verkeerde combinatie van gas, materiaal en lasdraad kan leiden tot kwaliteitsproblemen en onnodige kosten.
2. Welk gas gebruik je voor MIG- en MAG-lassen?
Bij MIG- en MAG-lassen wordt een continu aangevoerde lasdraad gebruikt die tijdens het lassen afsmelt. Hoewel beide processen technisch veel overeenkomsten hebben, verschillen ze in het gebruikte beschermgas.
MIG-lassen: lassen met inert gas
MIG staat voor Metal Inert Gas. Bij dit proces wordt een inert beschermgas gebruikt, zoals argon. Een inert gas reageert onder normale lasomstandigheden niet of nauwelijks chemisch met het smeltbad.
MIG-lassen wordt veel toegepast bij aluminium en bepaalde andere non-ferrometalen.
Voor aluminium is zuiver argon meestal een geschikte keuze. Bij dikkere materialen kunnen speciale argon-heliummengsels worden toegepast.
MAG-lassen: lassen met actief gas
MAG staat voor Metal Active Gas. Hierbij bevat het beschermgas een actieve component, zoals CO₂ of een beperkte hoeveelheid zuurstof.
Voor ongelegeerd staal wordt vaak een mengsel van argon en CO₂ gebruikt. Een veelvoorkomende samenstelling is 82% argon en 18% CO₂.
De voordelen van een passend MAG-menggas zijn onder andere een stabiele lasboog, goede inbranding en beheersbare spatvorming.
De optimale samenstelling hangt af van het materiaal, de lasdraad, de instellingen en de gewenste overdrachtsvorm.
Wil je meer weten over de verschillende lasprocessen? Lees dan ook ons artikel over MIG-, MAG- en autogeen lassen met industriële gassen.
3. Welk gas gebruik je voor TIG-lassen?
Bij TIG-lassen (Tungsten Inert Gas) wordt gewerkt met een niet-afsmeltende wolfraamelektrode.
Voor de meeste reguliere TIG-toepassingen wordt zuiver argon gebruikt. Dit beschermgas zorgt voor een stabiele lasboog en beschermt de elektrode en het smeltbad tegen de omgevingslucht.
TIG-lassen is bijzonder geschikt voor nauwkeurig laswerk waarbij een hoogwaardige afwerking belangrijk is.
Veelvoorkomende toepassingen zijn dun plaatmateriaal, RVS-leidingen, aluminium onderdelen en fijn constructiewerk.
Wanneer kies je een ander TIG-lasgas?
Voor gespecialiseerde toepassingen kunnen argon-heliummengsels worden gebruikt. Helium kan bijdragen aan een hogere warmte-inbreng en kan voordelen bieden bij bepaalde dikkere werkstukken.
Bij het TIG-lassen van RVS-leidingen kan daarnaast formeergas of een ander geschikt beschermgas aan de binnenzijde worden toegepast. Dit helpt oxidatie aan de wortelzijde van de las te beperken.
Een standaard argon/CO₂-menggas voor MAG-lassen is niet geschikt als vervanging voor argon bij regulier TIG-lassen.
4. Welk lasgas past bij staal, RVS en aluminium?
De materiaalsoort is een van de belangrijkste factoren bij het kiezen van het juiste lasgas. Hieronder lees je welk beschermgas geschikt is voor staal, aluminium en roestvast staal (RVS).
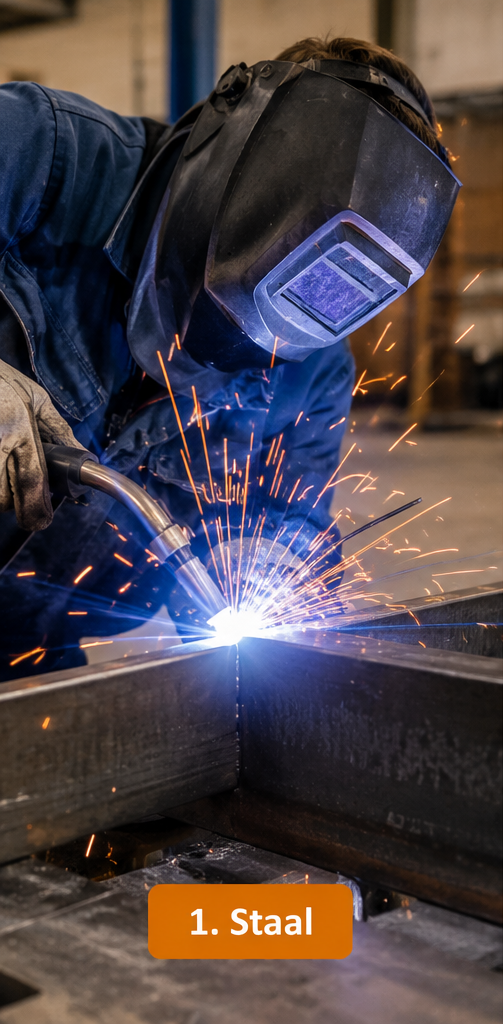
Lasgas voor staal
Bij MAG-lassen van ongelegeerd staal is een argon/CO₂-menggas een veelgebruikte keuze. De verhouding beïnvloedt onder andere de inbranding, boogstabiliteit en spatvorming. Zuiver CO₂ is voor bepaalde toepassingen eveneens mogelijk.
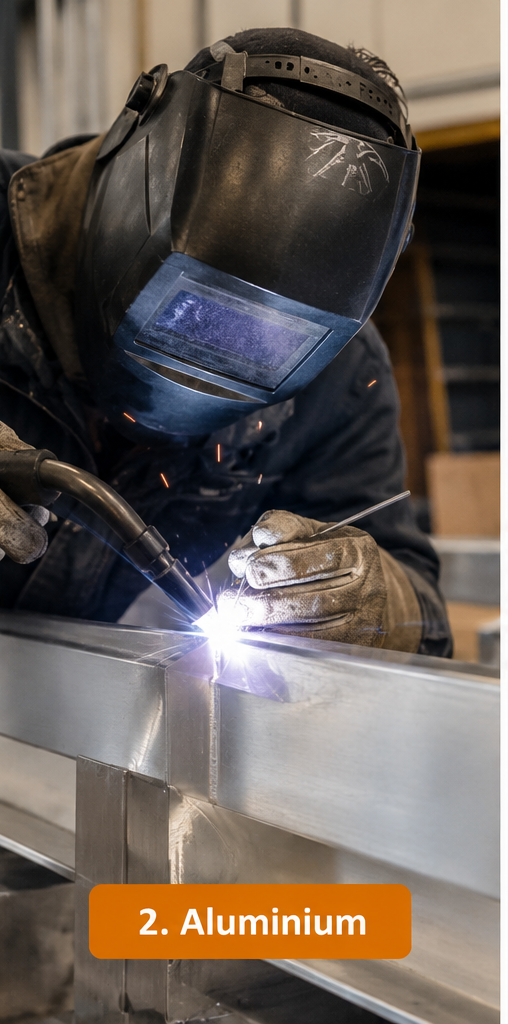
Lasgas voor aluminium
Voor MIG- en TIG-lassen van aluminium wordt doorgaans zuiver argon toegepast. Bij dikkere materialen of specifieke toepassingen kan een argon-heliummengsel voordelen bieden.
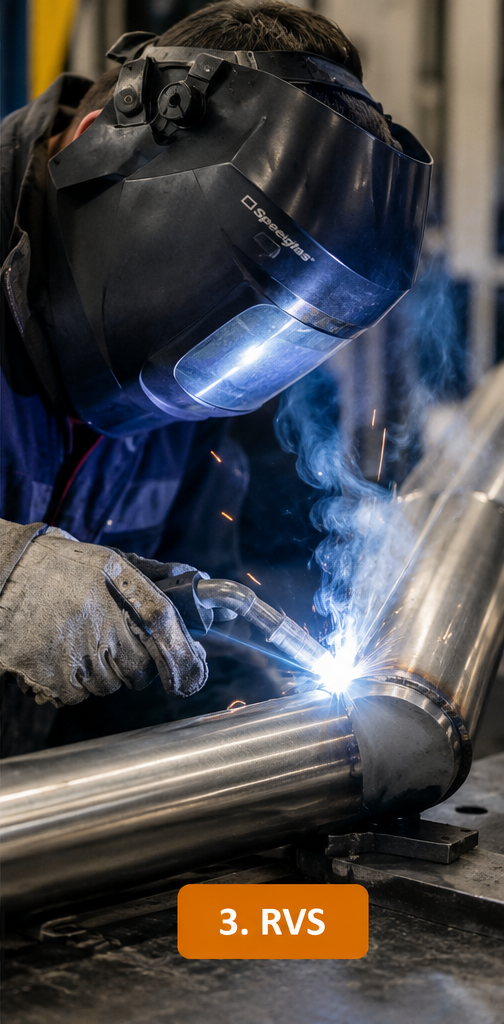
Lasgas voor RVS
Voor TIG-lassen van RVS is zuiver argon gebruikelijk. Bij MIG/MAG-lassen worden speciale gasmengsels gebruikt, vaak met een beperkte hoeveelheid actieve componenten. De samenstelling moet passen bij de RVS-soort en de lasprocedure.
Het is verstandig om de gaskeuze altijd af te stemmen op de technische specificaties van het toevoegmateriaal en eventuele kwaliteitseisen.
5. Wat is het verschil tussen argon, menggas en CO₂?
Er bestaan verschillende soorten beschermgassen. Elk gas heeft eigenschappen die van invloed zijn op het lasproces.
| Lasgas | Toepassing | Belangrijkste eigenschap |
|---|---|---|
| Zuiver argon | TIG en MIG-aluminium | Stabiele, controleerbare boog |
| Argon/CO₂ | MAG-lassen van staal | Goede balans tussen booggedrag en inbranding |
| Zuiver CO₂ | Bepaalde MAG-toepassingen | Vaak voordeliger per gaseenheid, maar meer spatvorming |
| Argon/helium | Specialistisch laswerk | Kan hogere warmte-inbreng geven |
| Speciaal RVS-menggas | MIG/MAG-lassen van RVS | Afgestemd op materiaaleigenschappen en laskwaliteit |
De keuze voor een beschermgas moet niet uitsluitend gebaseerd zijn op de aanschafprijs. Ook de productiviteit, het gasverbruik en de nabewerkingskosten spelen een belangrijke rol.
6. Welk menggas kies je: 82/18, 85/15 of 92/8?
Bij MAG-lassen van staal worden verschillende argon/CO₂-mengsels toegepast.
De cijfers geven de verhouding tussen de gassen aan.
Menggas 82/18
Dit gasmengsel bestaat uit 82% argon en 18% CO₂.
Het wordt gebruikt voor uiteenlopende MAG-toepassingen op staal en kan een goede balans bieden tussen inbranding, booggedrag en spatvorming.
Menggas 85/15
Dit mengsel bevat 85% argon en 15% CO₂.
Het lagere CO₂-percentage kan bij passende instellingen een andere balans geven tussen inbranding, boogstabiliteit en spatvorming.
Menggas 92/8
Dit mengsel bestaat uit 92% argon en 8% CO₂.
Het relatief hoge argonpercentage kan gunstig zijn voor specifieke overdrachtsvormen en lasinstellingen.
Welk menggas is het beste?
Er bestaat geen universeel beste samenstelling. Een menggas met meer argon is niet automatisch geschikt voor ieder werkstuk.
Voor een goede keuze moet je rekening houden met de materiaaldikte, de laspositie, de lasdraad en de gewenste laskwaliteit.
Ook de classificatie van het beschermgas volgens NEN-EN-ISO 14175 kan belangrijk zijn wanneer je bedrijf werkt met vastgelegde lasprocedures of kwaliteitscertificering.
7. Hoeveel lasgas verbruikt je bedrijf?
Naast de juiste gassoort is het belangrijk om inzicht te hebben in het gasverbruik.
Het verbruik wordt onder andere bepaald door de ingestelde gasdoorstroming, de werkelijke lastijd, de gebruikte apparatuur en eventuele gasverliezen.
Een te lage gasdoorstroming kan onvoldoende bescherming bieden. Een onnodig hoge gasdoorstroming leidt tot extra kosten en kan bij bepaalde omstandigheden zelfs turbulentie veroorzaken, waardoor lucht wordt aangezogen.
Rekenvoorbeeld gasverbruik
Stel dat een lasapparaat tijdens het lassen 12 liter beschermgas per minuut gebruikt.
Bij 60 minuten daadwerkelijke lastijd bedraagt het theoretische verbruik:
12 liter × 60 minuten = 720 liter gas.
Dat is 0,72 m³ beschermgas.
Bij vier uur daadwerkelijke lastijd loopt het theoretische verbruik op tot 2,88 m³.
Dit is een vereenvoudigd voorbeeld. In de praktijk kunnen gasverliezen, voor- en nastroomtijd en wisselende instellingen het verbruik verhogen.
Door het gasverbruik per werkplek in kaart te brengen, ontstaat een beter beeld van de benodigde voorraad en de mogelijke besparingen.
8. Welke gasfles en leveringsvorm passen bij je bedrijf?
Lasgas wordt vaak geleverd in gasflessen, maar bij grotere verbruiken zijn ook andere leveringsvormen mogelijk.
Welke oplossing het meest geschikt is, hangt af van het verbruik, de beschikbare opslagruimte en de logistieke behoeften.
Kleine gasflessen
Voor incidenteel laswerk of mobiele werkzaamheden kan een compacte gasfles praktisch zijn.
De voordelen zijn de verplaatsbaarheid en de beperkte opslagruimte die nodig is.
Grotere gasflessen
Bedrijven die regelmatig lassen, kunnen baat hebben bij grotere gasflessen.
Deze hoeven minder vaak te worden vervangen en kunnen daardoor de logistieke belasting verminderen.
Gasflessenbundels en centrale gasvoorziening
Bij een hoog gasverbruik kan een flessenbundel of centrale gasvoorziening interessant zijn.
Dit kan voordelen bieden voor de continuïteit van het lasproces en de bevoorrading van meerdere werkplekken.
De technische inrichting moet daarbij voldoen aan de toepasselijke veiligheidsvoorschriften.
9. Hoe kun je besparen op lasgas?
Voor bedrijven die regelmatig lassen, kunnen de kosten voor beschermgas aanzienlijk oplopen.
Toch is de goedkoopste gasfles niet altijd de voordeligste oplossing.
Vergelijk de totale kosten
Kijk niet alleen naar de gasprijs, maar ook naar:
- Huurkosten of andere kosten van gasflessen.
- Transport- en bezorgkosten.
- Administratiekosten en eventuele toeslagen.
- Het werkelijke gasverbruik.
- Stilstand door het wisselen van gasflessen.
- Extra nabewerking door lasspatten of kwaliteitsproblemen.
Voorkom onnodig gasverlies
Controleer periodiek de slangen, koppelingen en drukregelaars op lekkages. Ook een juiste instelling van de gasdoorstroming kan bijdragen aan een efficiënter verbruik.
Laat de instellingen controleren door een deskundige en stem deze af op de lasprocedure.
Stem de voorraad af op het verbruik
Een goede voorraadplanning voorkomt onnodige spoedleveringen en verkleint het risico op stilstand.
Voor bedrijven met meerdere laswerkplekken kan het zinvol zijn om het gasverbruik centraal te registreren.
Vergelijk leveranciers en leveringsvoorwaarden
Naast de prijs zijn leveringszekerheid, beschikbaarheid van gasflessen en contractvoorwaarden belangrijk.
Een leverancier met een lage gasprijs kan uiteindelijk duurder zijn wanneer aanvullende kosten of leveringsproblemen ontstaan.
10. Hoe kies je het juiste lasgas voor jouw bedrijf?
De juiste gaskeuze begint met een inventarisatie van je laswerkzaamheden.
Praktische keuzehulp voor lasgas
| Laswerkzaamheden | Veelgebruikte gaskeuze |
|---|---|
| TIG-lassen van staal of RVS | Zuiver argon |
| TIG-lassen van aluminium | Zuiver argon |
| MIG-lassen van aluminium | Zuiver argon |
| MAG-lassen van ongelegeerd staal | Argon/CO₂-menggas |
| MIG/MAG-lassen van RVS | Speciaal RVS-menggas |
| Specialistisch laswerk aan dikkere aluminium onderdelen | Soms argon/helium |
Dit overzicht is indicatief. De definitieve gaskeuze moet aansluiten op het toevoegmateriaal, de apparatuur, de lasprocedure en eventuele certificering.
Breng daarnaast in kaart hoeveel er wordt gelast, hoeveel werkplekken gas gebruiken en welke flesformaten praktisch zijn.
Zo kun je niet alleen de juiste gassoort kiezen, maar ook beoordelen welke leveringsvorm het beste past bij je bedrijfsvoering.
11. Veelgestelde vragen over lasgas
Welk gas heb ik nodig voor MIG-lassen?
Bij MIG-lassen van aluminium wordt meestal zuiver argon gebruikt. Voor andere materialen kunnen afwijkende gasmengsels nodig zijn. De juiste keuze hangt af van het materiaal en de lasprocedure.
Welk gas gebruik je voor MAG-lassen van staal?
Voor MAG-lassen van ongelegeerd staal wordt vaak een argon/CO₂-menggas gebruikt, bijvoorbeeld 82/18 of 85/15. Welke verhouding het meest geschikt is, hangt af van de toepassing.
Kan ik met puur argon MIG-lassen?
Ja, bijvoorbeeld bij MIG-lassen van aluminium. Voor standaard MAG-lassen van ongelegeerd staal is zuiver argon doorgaans geen geschikte keuze.
Kan ik met menggas TIG-lassen?
Sommige speciale gasmengsels zijn geschikt voor TIG-lassen. Een standaard argon/CO₂-menggas voor MAG-lassen mag echter niet zomaar worden gebruikt voor TIG.
Welk lasgas geeft de minste spatvorming?
Bij MAG-lassen van staal kan een passend argonrijk menggas de spatvorming verminderen ten opzichte van zuiver CO₂. De uiteindelijke spatvorming hangt ook af van de lasdraad, apparatuur en instellingen.
Hoe lang gaat een gasfles mee?
Dat hangt af van de hoeveelheid beschikbaar gas en de ingestelde gasdoorstroming. Een theoretische inhoud van 2.000 liter bij een doorstroming van 10 liter per minuut komt overeen met ongeveer 200 minuten gastoevoer. In de praktijk kan de bruikbare tijd afwijken.
Is goedkoop lasgas altijd voordeliger?
Nee. Een lagere aanschafprijs kan worden gecompenseerd door een hoger verbruik, meer nabewerking of extra logistieke kosten. Vergelijk daarom de totale kosten per lasproces.
Waar moet je op letten bij het opslaan van lasgas?
Gasflessen moeten veilig worden opgeslagen en beschermd tegen omvallen, beschadiging en ongeschikte omstandigheden. Volg de voorschriften van de leverancier en de toepasselijke veiligheidsregels, waaronder waar relevant PGS 15. Zorg daarnaast voor voldoende ventilatie, omdat vrijkomend beschermgas zuurstof kan verdringen.
12. Persoonlijk lasgasadvies voor bedrijven
Het juiste lasgas kiezen gaat verder dan het vergelijken van argon, CO₂ en verschillende menggassen. Ook de kwaliteit van het laswerk, het dagelijkse gasverbruik, de flesformaten en de leveringsvoorwaarden bepalen welke oplossing het beste past bij jouw bedrijf.
Door deze factoren gezamenlijk te beoordelen, kunnen bedrijven hun lasproces efficiënter organiseren en onnodige kosten voorkomen.
Inkoper MKB helpt bedrijven bij het vergelijken van zakelijke inkoopmogelijkheden en het vinden van passende oplossingen.
Wil je weten welk lasgas geschikt is voor jouw werkzaamheden en of je kunt besparen op de inkoop van beschermgas?
Vraag dan een persoonlijk lasgasadvies en een vrijblijvende offerte aan.


